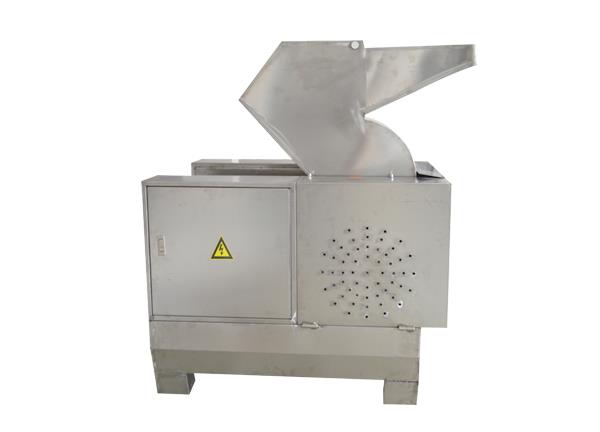
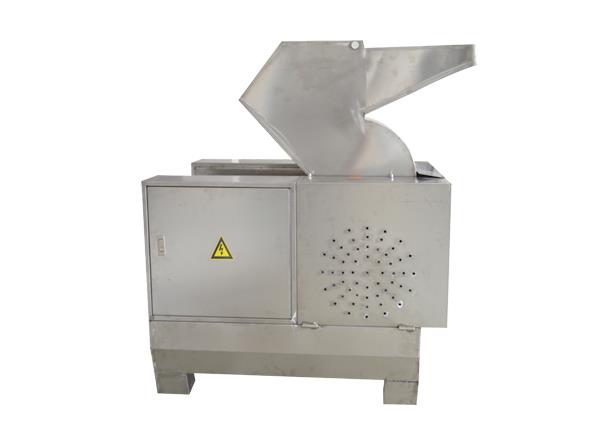
碎骨机的破碎效果和运行成本,很大程度上取决于刀具和筛网的配置。刀具负责冲击、剪切或挤压骨骼,筛网控制出料粒度并影响破碎腔内的物料停留时间。刀具和筛网配合不好,会出现骨头打不碎、出料粒度过粗或过细、筛网堵塞、刀具磨损过快、产量下降等问题。刀具和筛网不是随便装上就能用,材质、几何参数、安装方式和更换周期都要与物料和粒度要求匹配。
刀具材质要兼顾硬度和韧性。碎骨机刀具承受冲击、剪切和磨损,材质过硬容易崩刃,过软磨损快。常用刀具材料有合金工具钢、高速钢和硬质合金。合金工具钢韧性和耐磨性较均衡,适合一般骨骼破碎;高速钢红硬性好,适合高速剪切和连续运行;硬质合金硬度高、耐磨性好,但韧性较差,适合精细破碎和含杂质少的物料。刀具材质应与骨骼硬度和杂质情况匹配,牛骨和猪骨较硬,刀具硬度和耐磨性要求高;禽类骨架较软,刀具锋利度更重要。刀具表面可做涂层处理提高耐磨性,但涂层不能影响刃口锋利度。
刀具几何参数影响破碎效率和出料形状。锤片式碎骨机的锤片厚度、开孔位置和排列方式影响冲击效果和物料流动性。锤片过厚,冲击力大但破碎细度不够;过薄,破碎细度高但磨损快。锤片排列应使转子动平衡良好,避免振动。剪切式碎骨机的刀片角度、刃口半径和刀片间隙影响剪切效果。刃口半径过大,剪切阻力增加,物料容易打滑;刀片间隙过大,物料被撕扯而非剪切,出料形状差。刀片角度应根据物料韧性和硬度调整,硬骨需要较大的前角减少冲击,韧骨需要较小的前角增加剪切力。几何参数不是固定值,应根据物料和粒度要求调整。
筛网孔径和开孔形式决定出料粒度。筛网孔径越大,出料越粗,产量越高;孔径越小,出料越细,产量下降,堵塞风险增加。筛网孔径应根据最终粒度要求选择,并考虑破碎腔内物料的循环。筛网开孔形式有圆孔、方孔和长孔,圆孔强度好、加工方便,方孔开孔率高,长孔适合片状物料。筛网厚度影响强度和开孔率,过薄容易变形破裂,过厚降低开孔率。筛网材质应耐磨耐腐蚀,安装时应张紧平整,避免振动和物料冲击造成变形。筛网堵塞是碎骨机常见问题,含水率高的骨骼和含肉率高的物料容易粘附筛孔,应通过调整物料状态、增加刮料装置或选用防堵筛网解决。
刀具和筛网的配合影响破碎腔内的物料循环。刀具与筛网的间隙应合理,间隙过大,物料在筛网上堆积,破碎不充分;间隙过小,刀具与筛网摩擦,磨损加快。锤片式碎骨机的锤片末端与筛网间隙应根据物料和粒度调整,粗碎时间隙可稍大,细碎时间隙应减小。剪切式碎骨机的刀片与筛网或定刀的间隙影响剪切效果,间隙过大物料被挤压而非剪切。配合间隙应在设备调试时确认,运行中定期检查,磨损后及时调整或更换。
刀具和筛网的更换周期应根据磨损情况确定,不能只按固定时间。刀具磨损表现为刃口变钝、破碎效率下降、出料粒度变粗、产量降低、电流升高。筛网磨损表现为孔径变大、筛面变形、破损漏料。更换周期与物料硬度、杂质含量、运行时间和刀具材质有关。应定期检查刀具刃口和筛网状态,记录磨损数据,建立更换标准。刀具磨钝后可磨刃重复使用,但磨刃次数有限,刃口几何参数变化过大时应更换。筛网破损应立即更换,不能继续使用造成出料粒度失控。
刀具和筛网的安装和调试影响使用效果。安装前应检查刀具和筛网有无裂纹、变形和尺寸偏差。锤片应按重量分组,同一转子上的锤片重量差应在允许范围内,避免动平衡不良。刀片安装应确认刃口方向和间隙,螺栓应按扭矩要求拧紧。筛网安装应贴合筛架,张紧均匀,无翘曲和缝隙。安装后应盘车检查有无干涉和摩擦,空载运行确认振动和噪音正常,再逐步加料。安装不当会造成刀具早期磨损、筛网破裂和设备振动。
刀具和筛网的维护和库存管理影响运行连续性。每班应检查刀具和筛网状态,清理筛网堵塞和破碎腔积料。定期检查锤片和刀片的磨损量,测量筛网孔径和破损情况。易损件应保持合理库存,避免磨损后等件停机。刀具和筛网的存放应防锈防变形,筛网应平放或立放,不能受压。维护记录应包括检查日期、磨损数据、更换内容和运行时间,便于分析寿命和优化更换周期。
碎骨机刀具筛网的配置和更换,核心是材质匹配物料、几何参数匹配破碎要求、筛网孔径匹配粒度、配合间隙合理、更换周期按磨损确定、安装调试规范、库存管理到位。刀具和筛网是碎骨机的消耗件,但配置和更换做得好,破碎效率、出料粒度和运行成本才能控制住。